재료압출 적층제조에서 설계 및 공정 복잡성이 빌드타임에 미치는 영향 분석
© 2026 KIIE
Abstract
Additive manufacturing (AM) enables fabricating complex geometries without additional tooling, offering advantages over conventional manufacturing processes. However, the impact of design and process complexity on AM performance remains unclear. This study proposes quantitative indicators for design and process complexity, and examines their effects on build time in material extrusion. Design complexity is quantified using the surface-area-to-volume ratio of a part. Process complexity is measured as the ratio of support-generation and non-extrusion movement distances to the total extruder movement distance. Simple and multiple regression results showed that design and process complexity are statistically significant predictors of build time. Furthermore, standardized multiple regression analysis revealed that both design and process complexity should be simultaneously considered for accurately predicting build time. These findings demonstrate the importance of incorporating complexity-aware AM strategies to improve the efficiency of AM operations.
Keywords:
Additive Manufacturing, Material Extrusion, Design Complexity, Process Complexity, Build Time1. 서 론
적층제조(Additive Manufacturing: AM)는 높은 설계 자유도를 기반으로 전통적인 절삭가공에서 구현이 어려운 복잡한 부품을 제조할 수 있어 주목받고 있는 제조 기술이다(Ko et al., 2015). 재료를 층층이 쌓아 올려 형상을 구현하는 적층제조는 절삭가공으로 구현이 불가능하거나, 추가 툴링 또는 금형이 필요한 복잡한 설계안을 비용 효과적으로 제조할 수 있다(Baumers et al., 2017). 최근 고객 맞춤형 대량 생산과 복잡한 형상을 가진 제품의 수요가 증가함에 따라, 이를 효율적으로 제조할 수 있는 제조 공정의 필요성이 커지고 있으며(Conner et al., 2014), 그 대안으로 높은 설계 자유도를 가진 적층제조의 중요성이 강조되고 있다(Ahuja et al., 2015).
높은 변동성을 가진 시장 환경과 고객 맞춤화된 제품에 대한 요구 증가는 제조 복잡성의 증가로 이어질 수 있으며(Efthymiou et al., 2012), 제조 시스템의 복잡성을 이해하고 관리하기 위해 복잡성을 정량화하는 것이 필수적이다(Wiendahl and Scholtissek, 1994). 기존의 전통적인 제조 시스템 관련 문헌에서는 설계 및 제조 복잡성을 정량적으로 지표화하여 복잡성이 제조 운영성과(예: 제조 비용, 리드타임)에 미치는 부정적인 영향을 규명해왔다(Park and Kremer, 2015). 반면, 초기 적층제조 관련 복잡성 연구는 적층제조의 높은 설계 자유도에 주목하여 적층제조에서 복잡성의 영향이 없음을 제시하거나(Baumers et al., 2017; Fera et al., 2018), 전통적인 절삭가공 대비 비용 효율적임을 보이는 연구가 주를 이루었다(Conner et al., 2014; Almaghariz et al., 2016). 하지만 최근 문헌에서는 전통적인 제조 기반의 복잡성 개념에 의존하였던 초기 적층제조 복잡성 연구의 틀을 벗어나 적층제조 관점에서 복잡성을 새롭게 정의하고, 복잡성이 운영성과에 부정적인 영향을 미칠 수 있음을 강조하고 있다(Pradel et al., 2017; Chen et al., 2018; Kim et al., 2024). 예를 들어, 관련 연구는 적층제조 공정에서 설계 복잡성 증대에 따른 빌드타임 및 재료 소모량 증가(Pradel et al., 2017), 품질 저하(Chen et al., 2018), 주문 리드타임 및 생산비용 증가(Kim et al., 2024)를 규명하였다.
그러나 대부분의 선행 연구들은 설계안의 기하학적 특성에 기반한 설계 복잡성을 중심으로 적층제조 복잡성을 개념화 및 지표화하고 있어, 실제 적층제조 공정에서 발생할 수 있는 복잡성을 포괄하지 못하고 있다. 따라서 적층제조에 특화된 공정 복잡성 개념을 정의하고, 지표화하여 적층제조 복잡성이 운영성과에 미치는 영향을 분석하는 것이 필요하다. 또한, 적층제조 복잡성은 설계안의 기하학적 특성과 적층제조 공정상의 불확실성이 함께 존재함에도 기존 연구들은 단일 측면의 복잡성과 운영성과 간의 관계를 분석하여 설계와 공정 측면을 종합적으로 고려한 적층제조 복잡성이 운영성과에 미치는 영향 파악에 대한 논의가 부족한 실정이다.
이 점에 주목하여, 본 연구는 적층제조 기술 중 소재 다양성, 운용 용이성, 비용 효과성으로 인해 폭넓게 활용되고 있는 재료 압출(MEX: Material Extrusion) 방식(Ligon et al., 2017; Brenken et al., 2018)의 설계 및 공정 관점에서 적층제조 복잡성을 개념화하고, 실용적으로 복잡성 수준을 파악할 수 있는 정량적 지표를 개발하고자 한다. 또한, 개발한 복잡성 지표를 기반으로 주요 적층제조 운영성과인 빌드타임을 예측하고, 그 영향을 파악하는 것을 목적으로 한다. 먼저, 기존 문헌 지표 기반의 설계 복잡성 지표와 G-code 기반의 공정 복잡성 지표를 개발하고, 수집한 설계안들의 복잡성을 정량화한다. 다음으로, 제안한 공정 복잡성 지표의 강건성과 민감도 검증을 위해 공정변수 설정 간의 Spearman 상관 분석과 paired t-test를 수행한다. 또한, 설계 및 공정 복잡성 지표가 규칙 기반의 평가를 통해 구분한 설계안 복잡성 그룹 간의 평균 차이를 통계적으로 구분하는지 검증하기 위해 일원배치 분산분석과 Tukey’s HSD(Honestly Significant Difference) 사후검정을 수행한다. 마지막으로, 설계 및 공정 복잡성 지표의 빌드타임 예측을 위한 단순 및 다중 선형 회귀 모형을 도출하여 복잡성이 빌드타임에 미치는 영향을 분석하고, 표준화 다중 선형 회귀 모형을 통해 설계 및 공정 복잡성 지표 간의 상대적 중요도를 분석한다. 본 연구는 적층제조의 설계 및 공정에 내재되어 있는 불확실성을 복잡성의 형태로 이해하고, 복잡성이 운영성과에 미치는 영향력을 파악하여 복잡성 기반의 적층제조 시스템 운영 및 관리를 위한 기초 연구를 마련하는 데 공헌한다.
2. 문헌연구
문헌연구에서는 기존의 적층제조 복잡성 관련 연구들이 제시한 정량적 복잡성 지표를 파악하고, 적층제조 복잡성이 제조 운영성과에 미치는 영향을 분석한다. 2.1절에서는 적층제조 설계 복잡성을 정량화하기 위해 제안된 주요 지표 관련 연구를 검토하고, 2.2절에서는 복잡성이 적층제조 운영성과에 미치는 영향을 분석한 연구들을 정리한다.
2.1 적층제조 복잡성의 지표화
기존 연구에서 적층제조 설계 복잡성은 설계안의 CAD(Computer Aided Design) 데이터 정보와 기하학적 특성 두 가지 관점에서 정량화하고 있다(Kim et al., 2024). CAD 데이터 기반의 연구로 Valentan et al.(2008)은 3D CAD 모델의 STL(Stereolithography) 포맷을 바탕으로 삼각형 메쉬의 개수, 설계안의 부피와 삼각형 메쉬 개수 간의 비율, 설계안의 부피와 표면적 간의 비율, 설계안의 부피와 bounding box 부피 간의 비율 지표를 제시하여 복잡성 연구의 기초를 마련하였다. Baumers et al.(2017)은 부품의 3D 형상을 복셀 데이터로 변환한 후, 각 층 단면의 표면 요소 간 연결성 정도를 계산하여 설계 복잡성을 측정하였다. Jayapal et al.(2023)은 3D 모델의 외부 형상을 서로 다른 시각적 시점별로 투영한 2D 이미지 간 비유사성과 단면 이미지 기반의 내부 구조 비유사성을 각각 계산하여 형상 복잡성을 측정하였다.
설계안의 기하학적 구조 특성을 반영한 설계 복잡성 정량화의 초기 연구로 Conner et al.(2014)은 Joshi and Ravi(2010)가 제시한 지표 중 부품의 부피와 bounding box 부피 간의 비율, 부품의 표면적과 부품과 동일한 부피를 가지는 구의 표면적 간 비율, 홀의 개수를 통해 적층제조 설계 복잡성을 정량화하였으며, Almaghariz et al.(2016)은 Joshi and Ravi(2010)의 지표를 적용하여 3D sand printing에서 설계 복잡성을 측정하였다. Joshi and Anand(2017)는 적층제조, 절삭가공, 혼합가공 중 최적의 공정을 결정하기 위한 척도로 설계 복잡성을 적용하였으며, 부품의 모서리, 얇은 영역과 틈, 서포터 구조물의 부피, 부품의 부피와 높이를 바탕으로 복잡성을 측정하였다. Pradel et al.(2017)은 재료 압출 방식 적층제조에서 부품의 bounding box 부피와 표면적 간의 비율로 복잡성을 측정하였으며, Fera et al.(2018)은 part volume과 envelope convex volume 간의 비율로 설계 복잡성을 측정하였다. Ben Amor et al.(2023)은 출력 방향을 따라 자른 부품 단면을 바탕으로 연속된 단면 간의 형상 변화, 무게중심 이동, 빈 영역, 외곽 형상 및 위상적 특성을 반영하여 형상 복잡성을 측정하였다. Kim et al.(2024)은 부품 설계 특징(부피와 표면적)이 가진 기하학적 정보의 불확실성을 복잡성으로 정의하고, 정보 이론을 통해 정량화하였다. 이와 같이 설계안의 CAD 데이터 정보와 기하학적 특성을 바탕으로 설계 복잡성을 제시한 연구에서는 설계안의 부피와 표면적이 주요 변수로 고려되었다.
이처럼 적층제조 복잡성을 정량적으로 측정하기 위한 다양한 지표들이 제시되었으나 대부분의 연구는 설계안의 CAD 데이터 혹은 기하학적 특성에 기반한 설계 복잡성만을 제시하고 있어 실제 적층제조 공정에서 발생하는 복잡성을 충분히 반영하지 못하는 한계를 가진다. 따라서 노즐의 이동, 서포트 생성과 같은 적층제조 공정상의 불확실성을 반영할 수 있는 공정 복잡성 지표를 제시하는 것이 필요하다. 특히, 보편적으로 활용되는 재료 압출 방식의 적층제조에서 실용적으로 적용할 수 있는 복잡성 지표의 제시와 검증이 부재한 실정이다. 또한, 기존 문헌에서 다수의 설계 복잡성 지표가 제시되었으나 적층제조 관점에서 설계 복잡성에 대한 정의는 충분히 이루어지지 않았다. 이에 본 연구는 재료 압출 적층제조의 설계 및 공정 복잡성에 대한 정의를 통해 정량적 지표를 제시하고, 이를 통계적으로 검증하고자 한다.
2.2 적층제조 복잡성의 운영성과 영향
적층제조 관련 문헌은 복잡성 지표와 더불어 복잡성이 적층제조 운영성과에 미치는 영향을 함께 제시하였다. Conner et al.(2014)는 적층제조와 전통적인 제조 방식을 대상으로 설계 복잡성이 제조 비용에 미치는 영향을 분석하였으며, 복잡성이 증가할수록 적층제조가 절삭가공보다 비용 효율적임을 보였다. Almaghariz et al.(2016)는 설계 복잡성이 3D sand printing의 제조 비용에 미치는 영향을 파악하기 위해 설계 복잡성을 활용한 비용 분석을 수행하였으며, 복잡성 증가에 따라 전통적인 제조 방식보다 적층제조가 비용 효율적임을 규명하였다. Baumers et al.(2017)는 EBM(Electron Beam Melting) 공정에서 설계 복잡성과 에너지 소비량 간의 상관 분석을 통해 복잡성과 에너지 소비량 간에 유의미한 상관관계가 없음을 보였다. Fera et al.(2018)는 절삭가공과 적층제조에서 설계 복잡성과 제조 비용 간의 관계를 분석하였으며, 설계 복잡성 증가에 따라 절삭가공은 생산비용이 지수적으로 증가하지만, 적층제조는 일정하게 유지됨을 보였다.
그러나 최근 연구는 적층제조 시스템 관점에서 적층제조 복잡성이 운영성과에 부정적인 영향을 미칠 수 있음을 강조하고 있다. Pradel et al.(2017)은 재료 압출 공정에서 설계 복잡성의 증대가 빌드타임과 재료 소모량의 증가로 이어져 복잡성이 부품 생산비용에 부정적인 영향을 미침을 보였다. Chen et al.(2018)은 분산분석과 회귀 분석을 통해 LPBF(Laser Powder Bed Fusion) 공정에서 설계 복잡성이 품질에 미치는 영향을 분석하였으며, 얇은 벽을 가진 부품에서 설계 복잡성이 증가할수록 edge roughness가 커져 품질이 저하됨을 보였다. Kim et al.(2024)은 회귀 분석 및 생산 시뮬레이션을 통해 설계 복잡성이 적층제조 운영에 미치는 영향을 제조 장비와 생산 시스템 수준에서 분석하였다. 분석 결과, 설계 복잡성이 증가할수록 제조 장비 수준에서는 출력시간과 서포터 재료 소모량이 증가하였으며, 생산 시스템 수준에서는 평균 주문 리드타임과 총 생산비용이 증가하는 것으로 나타났다.
이처럼 적층제조 복잡성과 운영성과 간의 관계를 분석하기 위한 다양한 연구들이 수행되어왔으나 대부분 설계 복잡성 지표를 중심으로 운영성과에 미치는 영향을 분석하고 있어 적층제조 공정의 특성을 충분히 반영하지 못하는 한계를 가진다. 특히 적층제조의 노즐 이동, 재료의 압출 여부, 서포트 생성과 같은 공정 특성은 제조 시간, 재료 소모량, 품질과 같은 운영성과에 직접적인 영향을 미칠 수 있다. 따라서 적층제조의 공정 특성을 반영한 복잡성 지표를 기반으로 복잡성과 운영성과 간의 관계를 분석하는 것이 필수적이다. 또한, 기존 연구들은 적층제조의 단일 복잡성이 운영성과에 미치는 영향을 분석하였으나, 제조 대상이 되는 설계 형상과 제조 공정이 함께 작용하는 적층제조 복잡성을 종합적으로 이해하는 것이 필요하다. 이에 본 연구는 설계 및 공정 측면을 모두 고려한 적층제조 복잡성이 빌드타임에 미치는 영향을 통계적으로 분석하여 복잡성 관점의 적층제조 운영에 대한 시사점을 도출하고자 한다.
3. 적층제조 복잡성 지표 정의
3.1 기하학적 설계 정보 기반의 설계 복잡성 지표 개발
부품 설계의 제조성은 해당 부품이 용이하게 제조될 수 있는 정도를 나타내며, 빌드타임 및 비용과 같은 운영성과 측면에서 평가된다(Deep et al., 2025). 설계 복잡성은 설계안의 제조성 평가를 위한 핵심 요인으로, 설계안이 다양한 설계 특징을 내포함에 따라 빌드타임 증가, 서포터 발생과 같은 적층제조 공정 부하가 가중되어 제조상에 불확실성을 야기할 수 있다. 기존 문헌에서 적층제조의 설계 복잡성을 정량화하기 위한 다양한 시도들이 있었으며, 설계안의 부피와 표면적이 공통적인 주요 변수로 활용되었다(Valentan et al., 2008; Merkt et al., 2012; Pradel et al., 2017). 적층제조에서 설계 복잡성의 증가는 다양한 설계 특징을 내포함에 따라 증가하는 설계안의 단위 부피당 표면적으로 파악할 수 있다. 본 연구는 이를 적층제조의 설계 복잡성으로 개념화하고, Valentan et al.(2008)의 지표를 변형하여 식 (1)을 통해 정량화한다. DCi는 설계안 i의 설계 복잡성, ai는 설계안 i의 표면적, vi는 설계안 i의 부피를 의미한다.
| (1) |
개발한 설계 복잡성 지표는 적층제조를 위한 설계안이 비정형·불규칙 설계 특징을 다수 포함할수록 부피 대비 표면적이 크게 형성되어 지표 값이 증가하며, 복잡한 설계안으로 여겨진다. 반면, 정형화된 형상은 부피 대비 표면적이 넓지 않아 설계 복잡성 지표 값이 상대적으로 작아지며 단순한 기하학적 구조를 가지는 설계안으로 파악될 수 있다.
3.2 G-code 정보 기반의 공정 복잡성 지표 개발
적층제조의 공정 복잡성은 설계안의 적층제조 공정 작업을 수행할 때 내재되어 있는 잠재적 불확실성으로 정의한다. 노즐을 통해 소재를 층층이 쌓아 제조하는 재료 압출 방식의 적층제조 공정에서 노즐이 소재를 압출하지 않고 이동하는 움직임은 압출의 불연속성으로 인해 소재가 제어되지 않은 상태로 누출되는 출력 결함을 유발할 수 있다(Zieliński et al., 2025). 또한, 적층제조는 overhang 구조와 같이 바닥 지지가 없는 설계 형상을 구현하기 위해 별도의 서포터(지지 부분) 출력을 필요로 하며, 이는 부가적인 후처리 공정과 재료, 시간, 에너지 소모를 발생시킬 수 있다(Jiang et al., 2018). 이러한 점에 주목하여, 본 연구는 재료 압출 적층제조 과정에서 공정의 불확실성을 야기할 수 있는 움직임(노즐이 소재를 압출하지 않거나, 서포터를 압출하는 이동)이 전체 노즐의 이동에서 차지하는 비율로 공정 복잡성을 지표화한다(식 (2) 참조). PCi는 설계안 i의 공정 복잡성, sdi는 설계안 i의 적층제조에서 노즐이 서포터를 압출하며 이동한 거리, udi는 설계안 i의 적층제조에서 노즐이 재료를 압출하지 않고 이동한 거리, tdi는 설계안 i의 적층제조에서 노즐의 전체 이동 거리를 의미한다.
| (2) |
공정 복잡성 지표 계산을 위한 변수들은 적층제조를 위한 설계안의 G-code를 통해 파악한다. G-code는 텍스트 형식으로 구성되어 있으며, 노즐의 이동 속도와 이동 좌표, 소재 압출 여부, 누적 압출량과 같은 제조 정보들로 구성된다(<Figure 1> 참조). 따라서 노즐의 이동 경로를 나타내는 X, Y, Z 좌표와 소재 압출 관련 정보만을 바탕으로 파이썬을 통해 노즐의 서포터 압출 이동, 소재 비압출 이동, 전체 이동의 유클리디언 거리를 계산하여 공정 복잡성을 도출한다. 모든 이동 거리는 Z 좌표로 구분된 층별로 인접한 X, Y 좌표 간의 유클리디언 거리를 계산하여 합산한다. 재료의 압출과 비압출 이동은 각각 G1, G0 명령으로 구분하였으며, 서포터 압출은 “;TYPE:SUPPORT” 주석을 통해 식별하였다. Z축 이동은 적층제조 과정에서 각 층을 구분하는 용도로 사용하였으며, 이동 거리 계산에는 포함하지 않았다.
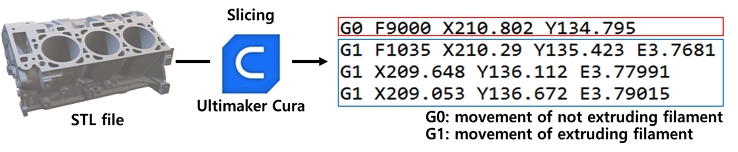
G-code extraction from an STL file
공정 복잡성은 0에서 1 사이의 값을 가지며, 1에 가까울수록 노즐이 재료를 압출하지 않거나, 서포터를 압출하는 비율이 높아 제조 공정상의 불확실성이 큰 것을 의미한다. 반대로 지표값이 0에 가까울수록 노즐이 재료를 압출하며 이동한 거리의 비율이 높아 제조상의 불확실성이 낮음을 의미한다.
4. 데이터 수집 및 전처리
4.1 설계안 데이터 수집 및 그룹화
적층제조 복잡성 측정을 위해 오픈 소스 데이터를 제공하는 Thingiverse(Thingiverse, 2025)와 GrabCAD(GrabCAD, 2025)에서 60개, Abc: A big cad model dataset for geometric deep learning(Koch et al., 2019)에서 90개의 STL 형식 설계안을 수집하여 총 150개의 설계안 데이터를 구성하였다. 이때, 다양한 형상 특성과 복잡성을 가진 설계안들을 수집하기 위해 서로 다른 데이터 소스를 활용하였다.
수집된 설계안들은 다양한 설계 특징과 형상을 포함하고 있어 단순한 기하학적 변수 혹은 단일 지표만으로 복잡성 수준을 구분하는 데 한계가 존재한다. 이에 복잡성을 증가시키거나 제조성을 저하시킬 수 있는 특성들을 바탕으로 적층제조 설계안의 복잡성을 평가하고 그룹화를 수행하였다. 적층제조 설계안의 복잡성 평가 기준은 설계 특징의 개수(Camba et al., 2016), 서포터가 발생할 수 있는 설계 특징의 포함 여부(Jiang et al., 2018), 대칭성(Hatton et al., 2023), 곡면 포함 여부(Merkt et al., 2012)로 구성된다.
설계안의 복잡성 순위는 해당 기준들을 순차적으로 평가하는 규칙 기반의 방식으로 도출하였다. 먼저, 설계 특징의 개수를 기준으로 설계안을 내림차순 정렬하여 특징의 수가 많은 설계안의 복잡성이 높은 것으로 평가하였다. 설계 특징의 개수가 동일한 경우 서포터가 발생할 수 있는 설계 특징의 포함 여부를 기준으로 정렬하였으며, 이후에도 복잡성 순위가 동률인 설계안이 존재하는 경우 대칭성과 곡면 포함 여부를 순차적으로 반영하여 순위를 결정하였다. 이후, 150개 설계안을 순위대로 50개씩 구분하여 저, 중, 고 복잡성 그룹을 구성하였다. <Figure 2>는 복잡성 그룹별 대표 설계안 예시를 보여주며, <Table 1>을 통해 각 그룹의 평가 기준값을 요약적으로 제시한다. 복잡성이 높은 그룹일수록 설계 특징의 개수가 많고, 서포터를 유발할 수 있는 특징, 비대칭, 곡면을 포함하는 설계안의 비율이 높은 것을 확인할 수 있다. 동일한 설계 특징 수를 가지더라도 서포터가 발생할 수 있는 특징의 포함 여부 혹은 대칭성으로 그룹이 구분된 대표적인 경계 사례 예시는 Appendix A에서 제시한다.
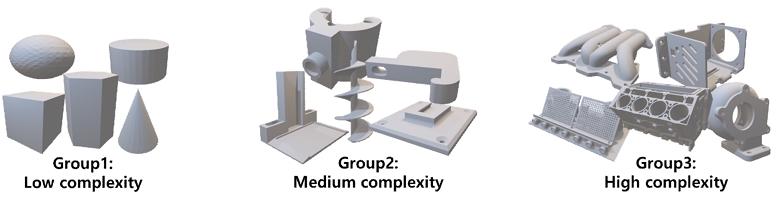
Representative Sample Designs for Complexity Groups

Design Characteristics Across Complexity Groups
4.2 복잡성 측정을 위한 데이터 및 빌드타임 수집
수집된 설계안들의 설계 및 공정 복잡성 지표 계산을 위한 데이터를 수집하였다. 먼저, 설계 복잡성 측정을 위해 설계안들의 부피(㎤)와 표면적(㎠)을 측정하였다. 이때, 절대적인 크기에 따른 빌드타임 차이를 제거하기 위해 모든 설계안의 부피를 50㎤로 전처리하였다. 표면적은 Python의 numpy-stl 패키지(GitHub, 2025)를 통해 STL 메쉬의 모든 삼각형 면적을 합산하여 도출하였다. 다음으로, 슬라이싱 소프트웨어 Ultimaker Cura(Ultimaker, 2025)를 통해 공정 복잡성 측정을 위한 G-code와 예상 빌드타임을 수집하였다. 본 연구는 Ultimaker Cura가 제공하는 Balanced Fine(BF) 프로세스 파라미터 설정을 기준 공정변수 조합으로 설정하고, 해당 조건에서 생성된 G-code와 예상 빌드타임을 수집하여 통계 분석과 회귀 분석에 사용하였다. 또한, 공정 복잡성 지표의 강건성과 민감도 검증을 위해 Balanced Fine을 기준으로 주요 공정변수인 layer height, infill density, printing speed의 수준 변화에 따른 G-code를 추가적으로 수집하여 공정 복잡성을 계산하였다. <Table 2>는 각 공정변수 설정의 구체적인 수치를 보여주며, Balanced Fine을 기준으로 하나의 공정변수를 선택하여 두 가지 수준으로 변화시키고, 나머지는 기준값으로 고정하여 구성하였다. 설계안과 서포터 구조물 출력을 위한 재료는 각각 Black Tough PLA(PolyLactic Acid)와 Natural PVA(PolyVinyl Alcohol)로 설정하였다.
Process Parameter Settings
5. 분석 방법
5.1 공정 복잡성 지표 검증
본 연구에서 제안한 공정 복잡성 지표의 검증을 위해 Minitab 22(Minitab, 2024)를 바탕으로 공정변수 변화에 따른 강건성과 민감도 분석을 수행하였다. 먼저 공정 복잡성 지표의 강건성을 검증하기 위해 공정변수 설정 간의 Spearman 상관 분석을 통해 공정변수 변화에 따라 설계안들의 공정 복잡성 순위가 유지되는 정도를 평가하였다. 다음으로 공정 복잡성 지표의 민감도를 검증하기 위해 paired t-test를 바탕으로 기준 공정변수 조합인 Balanced Fine과 다른 공정변수 설정에서 계산된 공정 복잡성 값 간의 평균 차이가 통계적으로 유의한지 분석하였다.
5.2 적층제조 복잡성 지표의 유효성 검증
제안한 설계 및 공정 복잡성 지표가 설계안 복잡성 그룹 간의 복잡성 차이를 유의하게 반영하는지 검증하기 위해 Minitab 22를 사용하여 통계 분석을 수행하였다. 먼저, 일원배치 분산분석을 통해 세 그룹 간의 설계 및 공정 복잡성에 대한 평균 차이가 통계적으로 유의한지 분석하였다. 분산분석 결과의 유의성이 확인된 경우, 두 그룹 간의 평균 차이를 분석하기 위해 설계 및 공정 복잡성의 모든 그룹 쌍에 대한 Tukey’s HSD 사후검정을 수행하였다.
5.3 적층제조 복잡성이 빌드타임에 미치는 영향 분석
적층제조 복잡성이 빌드타임에 미치는 영향을 파악하기 위해 Minitab 22를 통해 회귀 분석을 수행하였다. 각 회귀모형의 기본 가정인 선형성, 정규성, 등분산성은 잔차 진단을 통해 검토하였으며 모두 만족되었다. 수집된 설계안에 대응되는 관측치들은 시간적, 순차적 의존성이 존재하지 않으므로 독립성 가정 역시 만족하는 것으로 판단하였다. 또한, 회귀모형 가정을 안정적으로 충족시키기 위해 빌드타임에 자연로그 변환을 적용하였다. 로그 변환은 정규성 가정 위반을 완화하고, 이분산성 문제를 보정하는 데 효과적이다(Fortin, 2024). 각 회귀모형에서 Cook’s Distance가 1을 초과하거나, studentized residuals의 절대값이 3을 초과하는 데이터는 이상치로 판단하여 제거하였다(Cho et al., 2022; Van Hooren et al., 2024).
먼저, 설계 및 공정 단일 복잡성이 빌드타임에 미치는 영향의 유의성, 크기, 방향을 분석하기 위해 단순 선형 회귀 분석을 수행하였다. 설명변수와 반응변수는 각각 복잡성 지표 값과 빌드타임으로 설정하였으며, 식 (3)의 단순 선형 회귀 모형을 기반으로 한다.
| (3) |
xi는 제안한 설계 및 공정 복잡성 지표를 나타내며, y는 자연로그로 변환한 빌드타임을 의미한다. β0,βi는 각각 회귀 모형의 절편과 복잡성 지표 i의 회귀계수를, ϵ는 오차항을 나타낸다.
다음으로, 설계 및 공정 복잡성의 단순 선형 회귀 모형에 대한 추가 분석을 위해 개별 설계안의 예측 오차를 계산하였다. 예측 오차는 실제 빌드타임과 회귀 모형 예측값 간의 절대 백분율 오차(Absolute Percentage Error, APE)를 통해 도출하였다(식 (4) 참조). 계산된 APE 값을 바탕으로 설계 및 공정 복잡성의 단순 선형 회귀 모형에서 상·하위 10%에 해당하는 15개 설계안을 각 회귀 모형으로 설명이 어려운 사례와 회귀 모형에 적합한 집단으로 구분하였다. 이후, 두 집단의 설계안들을 대상으로 설계 특징의 패턴과 개수, 서포터를 발생시키는 설계 특징의 개수, 대칭성, 곡면 차이를 비교하여 예측 오차에 영향을 미치는 형상 특성을 분석하였다.
| (4) |
Ai는 단순 선형 회귀 모형에서 설계안 i의 실제 빌드타임을 나타내며, Fi는 설계안 i에 대해 회귀 모형으로부터 추정된 빌드타임의 예측값을 의미한다.
다음으로, 설계와 공정 두 측면을 함께 고려한 적층제조 복잡성이 빌드타임에 미치는 영향 파악을 위한 다중 선형 회귀 분석을 수행하였다. 설계 및 공정 복잡성을 설명변수로, 빌드타임을 반응변수로 설정하였으며, 식 (5)의 다중 선형 회귀 모형을 기반으로 한다.
| (5) |
xDC와 xPC는 각각 설계 및 공정 복잡성을, y는 자연로그로 변환한 빌드타임을 의미한다. β0,βDC,βPC는 회귀 모형의 절편과 두 복잡성 지표의 회귀계수를, ϵ는 오차항을 나타낸다.
마지막으로, 설계 복잡성과 공정 복잡성 간의 단위 차이를 제거하여 두 설명변수의 상대적 영향력을 분석하기 위해 표준화 다중 회귀 분석을 수행하였다. 표준화 회귀 모형은 각 변수의 평균을 0, 표준편차를 1로 변환하여 동일한 스케일에서 변수를 비교할 수 있도록 한다. 따라서 표준화 회귀계수를 통해 두 복잡성이 빌드타임의 변동을 설명하기 위한 영향력을 비교하여 복잡성 지표 간의 상대적 중요도를 평가할 수 있다. 표준화 회귀계수는 식 (6)의 표준화 다중 선형 회귀 모형을 기반으로 도출하였다.
| (6) |
xDC와 xPC는 각각 표준화된 설계 및 공정 복잡성을, y는 자연로그로 변환한 빌드타임의 표준화 값을 의미한다. 는 두 복잡성의 표준화 회귀계수를, ϵ는 오차항을 나타낸다.
6. 결 과
6.1 공정 복잡성 지표 검증 결과
<Table 3>은 공정변수 변화에 따른 공정 복잡성 값의 순위 일관성을 정량적으로 평가한 Spearman 상관 분석 결과를 보여준다. 모든 공정변수 설정 간의 상관계수는 0.96 이상이었으며, Balanced Fine과 printing speed 50, 150 간의 상관계수는 1.00으로 설계안의 공정 복잡성 순위가 동일한 것으로 나타났다. 이는 infill density와 layer height가 설정에 따라 설계안 간의 공정 복잡성 값 순위에 직접적인 영향을 미칠 수 있으며, printing speed는 영향이 제한적임을 확인할 수 있다. 공정변수 설정 변화에 따른 설계안 간 공정 복잡성의 상대적 순위는 전반적으로 일관되게 유지되는 것으로 확인되었다.
Spearman Correlation of Process Complexity Across Settings
<Table 4>는 기준 공정변수 조합 Balanced Fine과 각 공정변수 설정에서 계산된 공정 복잡성 값 간의 평균 차이에 대한 paired t-test 결과를 보여준다. 먼저, infill density 30%, 45%와 layer height 0.1은 Balanced Fine과 통계적으로 유의한 평균 차이를 보였다(p<0.05). 반면, layer height 0.3과 printing speed 50, 150은 통계적으로 유의하지 않은 것으로 나타났다(p>0.05). 이러한 차이는 설계안의 내부 채움 정도를 변화시키는 infill density가 노즐의 소재 압출, 비압출, 서포터 압출 이동의 상대적인 비율에 직접적인 영향을 미치며, 공정 복잡성 값이 달라질 수 있음을 의미한다. 반면, layer height는 적층되는 층의 수에 영향을 미치므로 공정 복잡성 값에 대한 영향이 상대적으로 낮으며, 설정 수준에 따라 달라질 수 있음을 나타낸다. 또한, printing speed는 본 실험 범위 내에서 공정 복잡성 값에 미치는 영향이 제한적인 것으로 나타났다.
Paired t-test Results of Process Complexity between Process Parameter Groups
6.2 적층제조 복잡성 지표들의 유효성 검증 결과
<Table 5>는 설계 및 공정 복잡성에 대한 세 그룹 간의 일원배치 분산분석 결과를 보여주며, 두 복잡성 모두 세 그룹 간의 평균 차이가 유의한 것으로 나타났다(p<0.05). 이는 분류된 복잡성 수준에 따라 복잡성 지표 값이 통계적으로 유의한 차이를 보이며 설계 및 공정 복잡성 지표가 그룹 간의 적층제조 복잡성 수준을 구분할 수 있음을 나타낸다.
ANOVA Results for Design and Process Complexity
Tukey’s HSD 사후검정을 통해 복잡성 그룹 쌍에 대한 평균 차이를 분석한 결과(<Table 6> 참조), 설계 복잡성은 고복잡성 그룹과 저복잡성 및 중복잡성 그룹 간 평균 차이가 유의한 것으로 나타났으나, 저복잡성과 중복잡성 그룹의 평균 차이는 유의하지 않았다(p>0.05). 반면, 공정 복잡성은 중복잡성 그룹과 고복잡성 그룹 간의 평균 차이가 유의하지 않은 것으로 나타났다(p>0.05). 따라서 설계 복잡성 지표는 고복잡성 설계안을 식별하는 데 유효한 반면, 공정 복잡성 지표는 저복잡성 설계안 식별에 유효함을 확인할 수 있다.
Tukey’s HSD Post-hoc Test Results for AM Complexity Measures
6.3 적층제조 복잡성이 빌드타임에 미치는 영향
<Table 7>은 설계 및 공정 복잡성과 빌드타임에 대한 단순 회귀 분석 결과를 나타내며, 두 복잡성 모두 빌드타임에 대해 통계적으로 유의함을 보였다(p<0.05). 설계 및 공정 복잡성에 대한 회귀 모델은 빌드타임에 대해 각각 65.19%, 65.29%의 설명력을 가지는 것으로 나타났다. 또한, 두 회귀 모델에서 복잡성은 모두 양의 회귀계수를 가져 적층제조 복잡성 증가에 따라 빌드타임이 선형적으로 증가하는 경향이 있음을 확인할 수 있다. <Figure 3>은 빌드타임과 복잡성별 선형 회귀 분석 결과를 시각적으로 보여준다.
Simple Linear Regression Results of Log-Transformed Build Time on AM Complexity
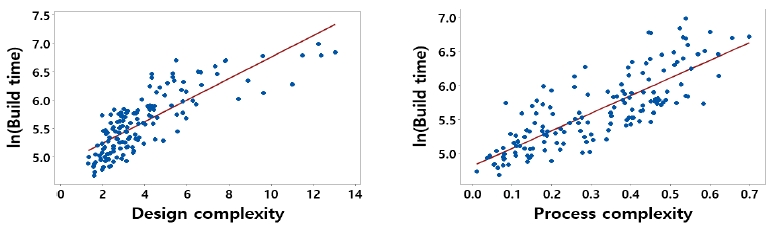
Simple Linear Regression Plots of Log-Transformed Build Time on Design and Process Complexity
<Figure 4>, <Figure 5>는 설계 복잡성 단순 회귀 모형에서 예측 오차가 가장 큰 설계안과 작은 설계안의 대표 사례를 보여준다. 각 그룹의 APE 값은 약 9.9~12%와 1%의 범위를 보였다. 두 그룹 모두 설계 특징의 개수, 대칭성, 서포터 생성 특징 및 곡면 포함 여부 측면에서 유사한 수준을 가지는 것을 확인할 수 있다. 이는 본 연구의 데이터 수준에서 설계 복잡성 지표가 형상의 세부적인 형상 특성을 반영하는 데 한계가 있어, 유사한 지표 값을 가지는 설계안 간에도 빌드타임 예측 오차가 발생할 수 있음을 보여준다. <Figure 6>는 공정 복잡성에 대한 단순 선형 회귀 모형에서 예측 오차가 가장 큰 설계안 15개를 보여준다. APE 값은 9~12%의 범위를 보였으며, 반복적인 설계 특징(sample #1, 3, 4, 5, 7, 8)과 서포터를 발생시키는 bridge, overhang, hole과 같은 형상을 포함하는 것을 볼 수 있다(sample #1, 3, 4, 7, 10, 12, 13). 예측 오차가 가장 작은 15개의 설계안들은 0.7% 이하의 APE 값을 보였으며, 설계 특징의 개수나 서포터를 발생시키는 설계 특징이 상대적으로 적은 것을 확인할 수 있다(<Figure 7> 참조). 이는 다수의 반복적인 설계 특징을 포함하거나, 서포터가 발생하는 설계안에 대한 공정 복잡성 지표의 빌드타임 예측 오차가 상대적으로 크게 나타날 수 있음을 보여준다.
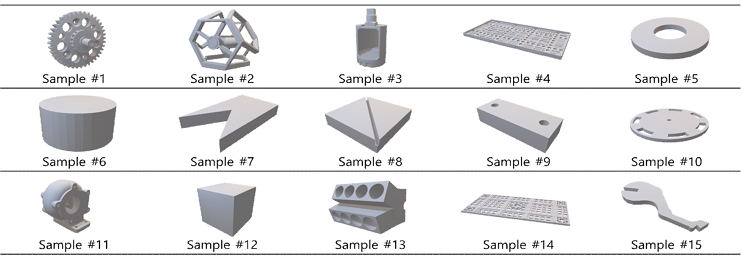
Designs with High Prediction Error in the Design Complexity Regression Model
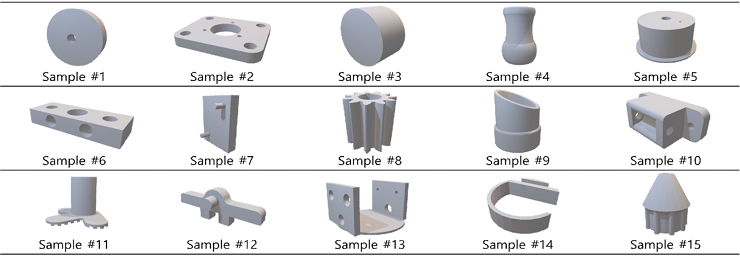
Designs with Low Prediction Error in the Design Complexity Regression Model
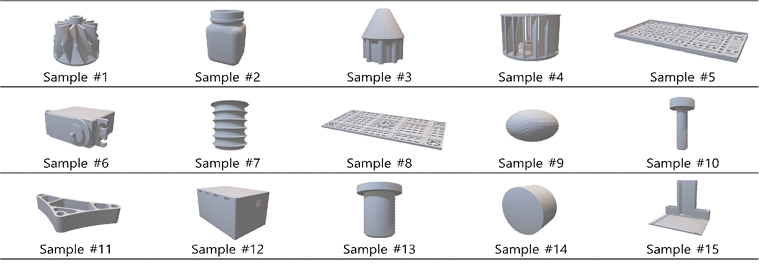
Designs with High Prediction Error in the Process Complexity Regression Model
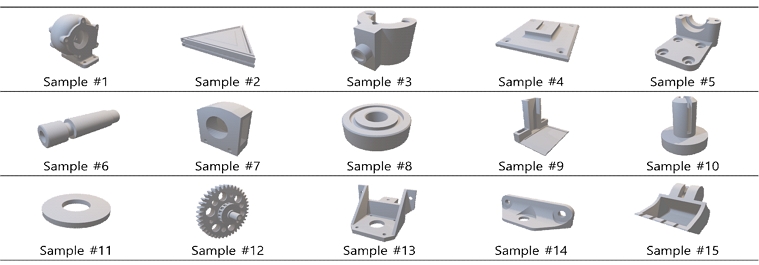
Designs with Low Prediction Error in the Process Complexity Regression Model
<Table 8>은 설계 및 공정 복잡성을 설명변수로, 빌드타임을 반응변수로 설정한 다중 선형 회귀 분석 결과를 보여준다. 다중 선형 회귀 모델은 결정계수 93.90%로 빌드타임의 변동에 높은 설명력을 보였으며, 두 복잡성 모두 통계적으로 유의하였다(p<0.05). 또한, 두 복잡성의 VIF(Variance Inflation Factor)는 1.15로 다중공선성의 영향이 없는 것으로 나타났다. VIF가 5 이상일 때, 변수 간의 높은 상관관계로 인한 문제가 발생할 수 있다고 간주된다(Akinwande et al., 2015). <Table 9>는 설명변수 간의 상대적 영향력을 분석하기 위한 표준화 다중 선형 회귀 분석 결과를 보여준다. 표준화 회귀계수를 도출한 결과, 빌드타임의 변동을 설명하는 영향력은 설계 복잡성(=0.63)이 공정 복잡성(=0.58) 보다 상대적으로 큰 것으로 나타났으나, 그 차이가 지배적이지 않아 두 복잡성 지표 모두 빌드타임에 주요한 영향력이 있음을 알 수 있다.
Multiple Regression Results of Log-Transformed Build Time on AM Complexity(α = 0.05)
Standardized Multiple Regression Results of Log-Transformed Build Time on AM Complexity (α = 0.05)
7. 토의 및 결론
본 연구는 적층제조에 특화된 설계 및 공정 복잡성 지표를 제시 및 검증하고, 적층제조 복잡성이 빌드타임에 미치는 영향을 정량적으로 분석하였다. 설계 복잡성은 Valentan et al.(2008)의 지표를 변형하여 설계안의 부피와 표면적 간의 비율로 측정하였으며, 공정 복잡성은 적층제조의 제조 특성을 고려하여 노즐의 이동이 가진 불확실성으로 정의하고, G-code를 바탕으로 측정하였다. 다음으로, 제안한 공정 복잡성 지표의 강건성과 민감도 검증을 위해 Spearman 상관 분석과 paired t-test를 각각 수행하였다. 또한, 제안한 두 복잡성 지표의 검증을 위해 일원배치 분산분석과 Tukey’s HSD 사후검정을 수행하여 복잡성 그룹 간의 차이를 통계적으로 유의하게 반영하는지 분석하였다. 다음으로, 적층제조 복잡성이 빌드타임에 미치는 영향을 통계적으로 분석하기 위해 개발한 적층제조 복잡성 지표의 빌드타임에 대한 단순 및 다중 선형 회귀 분석을 수행하였다. 더 나아가, 설계 복잡성과 공정 복잡성이 빌드타임 변동에 가지는 영향력을 비교하기 위해 표준화 다중 선형 회귀 분석을 바탕으로 표준화 회귀계수를 도출하였다.
본 연구의 결과로 제안한 공정 복잡성 지표는 공정변수 변화에도 설계안들의 복잡성 값에 대한 상대적 순위를 일관되게 유지하였다. 또한, paired t-test 결과 기준 공정변수 설정과 infill density 30%, 45%, layer height 0.1 간에 통계적으로 유의한 평균 차이가 나타났다. 이는 공정 복잡성 지표가 공정변수 설정에 따른 복잡성 값의 상대적 일관성은 유지하면서 설계안의 내부 채움 정도, 적층 수와 같은 공정상의 변화를 반영하고 있음을 의미한다. 다음으로, 기존 문헌의 지표에 기반하여 제안한 설계 복잡성 지표는 저·중 복잡성 그룹 간의 평균 차이가 통계적으로 유의하지 않았으나, 공정 복잡성 지표는 중·고 그룹 간의 차이가 유의하지 않았다. 단순 선형 회귀를 통해 두 복잡성 지표 모두 빌드타임에 대해 통계적으로 유의함을 파악하였으며, 적층제조 설계 및 공정 복잡성이 빌드타임의 증대 요인임을 확인하였다. 이때, 공정 복잡성과 설계 복잡성의 빌드타임 변동에 대한 설명력은 유사한 수준을 보였다. 단순 선형 회귀 모형에서 각 복잡성 지표가 66% 이하의 빌드타임 설명력을 보였던 것과 대비하여, 설계 및 공정 복잡성 지표를 동시 고려한 다중 선형 회귀 모형은 빌드타임 변동에 대한 93% 이상의 높은 설명력을 가졌다. 마지막으로, 표준화 회귀계수를 도출한 결과, 두 복잡성 지표 모두 빌드타임 변동을 설명하는 데 주요한 영향력을 가짐을 보였다.
이와 같은 결과들은 단일 복잡성 지표에 기반한 적층제조 의사결정이 설계안의 복잡성을 식별하고 운영성과를 분석하는 데 한계를 가질 수 있으며, 설계와 공정 두 측면을 함께 고려한 복합적인 복잡성 관리가 필요함을 시사한다. 본 연구에서 개발한 설계 및 공정 복잡성 지표를 활용한 다중 선형 회귀 모형 결과는 설계안의 기하학적 특질로 인해 내재되어 있는 불확실성과 적층제조 프로세스에서 설계안이 구현될 때 발생하는 불확실성을 통합적으로 고려하였을 때, 빌드타임 변동의 예측에 효과적임을 시사한다. 본 연구가 가지는 적층제조 복잡성 분석에 대한 기여에도 불구하고 다음의 연구적 한계를 고려하여 후속 연구가 추진되어야 한다. 첫째, 설계 복잡성 지표는 기존 문헌에서 다수 활용된 부피와 겉넓이를 통해 제안하였으나 형상 이미지의 비유사성, 부품의 모서리, 얇은 영역과 틈, 홀의 개수와 같은 설계 특성을 모두 반영하지는 못한다. 따라서 이러한 설계 복잡성 지표들과의 비교 분석을 통해 제안한 지표의 복잡성 수준 구분력과 빌드타임 예측력에 대한 성능 검증이 필요하다. 둘째, 설계 복잡성 지표는 설계안의 기하학적 정보만으로 저·중 복잡성 그룹을 명확히 구분하지 못하며, 공정 복잡성 지표는 중·고 복잡성 그룹을 구분하는 데 한계를 가진다. 따라서 설계와 공정 복잡성 지표를 통합적으로 고려한 복합 지표를 구성하고, 복잡성 수준 전반에 대한 구분력을 확보할 수 있는 방향으로 지표를 보완하는 것이 필요하다. 셋째, 에너지 소모량, 적층 품질과 같은 적층제조의 다양한 운영성과를 고려하여 적층제조 복잡성이 적층제조의 종합적인 운영성과에 미치는 영향에 대한 고찰이 필요하다. 이를 통해 적층제조의 양산성과 효과성을 극대화할 수 있는 적층제조 복잡성 관리 방안 및 가이드라인 창출이 수반되어야 한다. 더 나아가 본 연구의 적층제조 복잡성 지표 개발 및 운영성과 영향 분석을 확장하여 부품 설계부터 적층제조 장비 선정과 적층제조 시스템 수준의 생산 계획까지 연계되는 적층제조 시스템 구축을 위한 의사결정 지원 도구 개발이 필요하다. 본 연구는 위와 같은 보완 및 확장을 위한 기저 연구로써 적층제조 복잡성 관점의 운영성과 관리의 필요성을 제시했다는 점에서 의의를 가진다.
Acknowledgments
이 논문은 인천대학교 2025년도 자체연구비 지원에 의하여 연구되었음.
References
-
Ahuja, B., Karg, M., and Schmidt, M. (2015), Additive manufacturing in production: Challenges and opportunities, Laser 3d Manufacturing II, 9353, 11-20.
[https://doi.org/10.1117/12.2082521]

-
Akinwande, M. O., Dikko, H. G., and Samson, A. (2015), Variance inflation factor: As a condition for the inclusion of suppressor variable (s) in regression analysis, Open Journal of Statistics, 5(7), 754-767.
[https://doi.org/10.4236/ojs.2015.57075]
-
Almaghariz, E. S., Conner, B. P., Lenner, L., Gullapalli, R., Manogharan, G. P., Lamoncha, B., and Fang, M. (2016), Quantifying the role of part design complexity in using 3D sand printing for molds and cores, International Journal of Metalcasting, 10(3), 240-252.
[https://doi.org/10.1007/s40962-016-0027-5]
-
Baumers, M., Tuck, C., Wildman, R., Ashcroft, I., and Hague, R. (2017), Shape complexity and process energy consumption in electron beam melting: A case of something for nothing in additive manufacturing? Journal of Industrial Ecology, 21(S1), S157-S167.
[https://doi.org/10.1111/jiec.12397]
-
Ben Amor, S., Zongo, F., Eltaief, A., Maatki, A., Louhichi, B., and Tahan, A. (2023), A new method to select optimal part building orientation for additive manufacturing processes based on geometric complexity and heat shrinkage, Progress in Additive Manufacturing, 8(2), 211-222.
[https://doi.org/10.1007/s40964-022-00324-4]
-
Brenken, B., Barocio, E., Favaloro, A., Kunc, V., and Pipes, R. B. (2018), Fused filament fabrication of fiber-reinforced polymers: A review, Additive Manufacturing, 21, 1-16.
[https://doi.org/10.1016/j.addma.2018.01.002]
-
Camba, J. D., Contero, M., and Company, P. (2016), Parametric CAD modeling: An analysis of strategies for design reusability, Computer-Aided Design, 74, 18-31.
[https://doi.org/10.1016/j.cad.2016.01.003]
-
Chen, R., Imani, F., Reutzel, E., and Yang, H. (2018), From design complexity to build quality in additive manufacturing: A sensor-based perspective, IEEE Sensors Letters, 3(1), 1-4.
[https://doi.org/10.1109/LSENS.2018.2880747]
-
Cho, S.-J., De Boeck, P., Naveiras, M., and Ervin, H. (2022), Level-specific residuals and diagnostic measures, plots, and tests for random effects selection in multilevel and mixed models, Behavior Research Methods, 54(5), 2178-2220.
[https://doi.org/10.3758/s13428-021-01709-z]
-
Conner, B. P., Manogharan, G. P., Martof, A. N., Rodomsky, L. M., Rodomsky, C. M., Jordan, D. C., and Limperos, J. W. (2014), Making sense of 3-D printing: Creating a map of additive manufacturing products and services, Additive Manufacturing, 1, 64-76.
[https://doi.org/10.1016/j.addma.2014.08.005]
-
Deep, A., Miri Beidokhti, M., and Piili, H. (2025), Preliminary manufacturability evaluation of complex geometrical parts based on layer thickness in the metal powder bed fusion process, Progress in Additive Manufacturing, 10(11), 8941-8961.
[https://doi.org/10.1007/s40964-025-01202-5]
-
Efthymiou, K., Pagoropoulos, A., Papakostas, N., Mourtzis, D., and Chryssolouris, G. (2012), Manufacturing systems complexity review: Challenges and outlook, Procedia CIRP, 3, 644-649.
[https://doi.org/10.1016/j.procir.2012.07.110]
-
Fera, M., Macchiaroli, R., Fruggiero, F., and Lambiase, A. (2018), A new perspective for production process analysis using additive manufacturing: Complexity vs production volume, The International Journal of Advanced Manufacturing Technology, 95(1-4), 673-685.
[https://doi.org/10.1007/s00170-017-1221-1]
-
Fortin, M. (2024), The impact of natural constraints in linear regression of log transformed response variables, Forestry: An International Journal of Forest Research, cpae017.
[https://doi.org/10.1093/forestry/cpae017]
- GitHub (2025), numpy-stl, available at: https://github.com/WoLpH/numpy-stl, (accessed 28 November 2025).
- GrabCAD (2025), GrabCAD Library, available at: https://grabcad.com/library, (accessed 28 November 2025).
-
Hatton, H., Khalid, M., Manzoor, U., and Murray, J. (2023), Symmetry-based decomposition for optimised parallelisation in 3D printing processes, The International Journal of Advanced Manufacturing Technology, 127, 2935-2954.
[https://doi.org/10.1007/s00170-023-11205-7]
-
Jayapal, J., Kumaraguru, S., and Varadarajan, S. (2023), A view similarity-based shape complexity metric to guide part selection for additive manufacturing, Rapid Prototyping Journal, 29(3), 655-672.
[https://doi.org/10.1108/RPJ-04-2022-0122]
-
Jiang, J., Xu, X., and Stringer, J. (2018), Support structures for additive manufacturing: A review, Journal of Manufacturing and Materials Processing, 2(4), 64.
[https://doi.org/10.3390/jmmp2040064]
-
Joshi, A. and Anand, S. (2017). Geometric complexity based process selection for hybrid manufacturing, Procedia Manufacturing, 10, 578-589.
[https://doi.org/10.1016/j.promfg.2017.07.056]
-
Joshi, D. and Ravi, B. (2010), Quantifying the shape complexity of cast parts, Computer-Aided Design and Applications, 7(5), 685-700.
[https://doi.org/10.3722/cadaps.2010.685-700]
-
Kim, K., Park, K., Jeon, H. W., and Kremer, G. E. (2024), Design complexity based flexible order dispatching for additive manufacturing production, International Journal of Production Economics, 274, 109307.
[https://doi.org/10.1016/j.ijpe.2024.109307]
-
Ko, H., Moon, S. K., and Hwang, J. (2015), Design for additive manufacturing in customized products, International Journal of Precision Engineering and Manufacturing, 16(11), 2369-2375.
[https://doi.org/10.1007/s12541-015-0305-9]
-
Koch, S., Matveev, A., Jiang, Z., Williams, F., Artemov, A., Burnaev, E., Alexa, M., Zorin, D., and Panozzo, D. (2019), Abc: A big cad model dataset for geometric deep learning, Proceedings of the IEEE/CVF Conference on Computer Vision and Pattern Recognition, 9601-9611.
[https://doi.org/10.1109/CVPR.2019.00983]
-
Ligon, S. C., Liska, R., Stampfl, J., Gurr, M., and Mülhaupt, R. (2017), Polymers for 3D printing and customized additive manufacturing, Chemical Reviews, 117(15), 10212-10290.
[https://doi.org/10.1021/acs.chemrev.7b00074]
-
Merkt, S., Hinke, C., Schleifenbaum, H., and Voswinckel, H. (2012), Geometric complexity analysis in an integrative technology evaluation model (ITEM) for selective laser melting (SLM), South African Journal of Industrial Engineering, 23(2), 97-105.
[https://doi.org/10.7166/23-2-333]
- Minitab (2024), Minitab 22 Support, available at: https://support.minitab.com/en-us/minitab/22/, (accessed 28 November 2025).
-
Park, K. and Kremer, G. E. O. (2015), Assessment of static complexity in design and manufacturing of a product family and its impact on manufacturing performance, International Journal of Production Economics, 169, 215-232.
[https://doi.org/10.1016/j.ijpe.2015.07.036]
- Pradel, P., Zhu, Z., Bibb, R., and Moultrie, J. (2017), Complexity is not for free: the impact of component complexity on additive manufacturing build time, Proceedings of the 15th Conference on Rapid Design, Prototyping and Manufacturing, 0-8.
- Thingiverse (2025), Digital designs for physical objects, available at: https://www.thingiverse.com/, (accessed 28 November 2025).
- Ultimaker (2025), Ultimaker Cura, available at: https://ultimaker.com/software/ultimaker-cura/, (accessed 28 November 2025).
- Valentan, B., Brajlih, T., Drstvensek, I., and Balic, J. (2008), Basic solutions on shape complexity evaluation of STL data, Journal of Achievements in Materials and Manufacturing Engineering, 26(1), 73-80.
-
Van Hooren, B., Jukic, I., Cox, M., Frenken, K. G., Bautista, I., and Moore, I. S. (2024), The relationship between running biomechanics and running economy: A systematic review and meta-analysis of observational studies, Sports Medicine, 54(5), 1269-1316.
[https://doi.org/10.1007/s40279-024-01997-3]
-
Wiendahl, H.-P. and Scholtissek, P. (1994), Management and control of complexity in manufacturing, CIRP Annals, 43(2), 533-540.
[https://doi.org/10.1016/S0007-8506(07)60499-5]
-
Zieliński, T. G., D’Agostini, M., Gleadall, A., Venegas, R., Colombo, P., and Franchin, G. (2025), Improving sound absorption through the filament stringing effect in 3D printed acoustic materials, Applied Acoustics, 240, 110892.
[https://doi.org/10.1016/j.apacoust.2025.110892]
Appendix
Appendix A
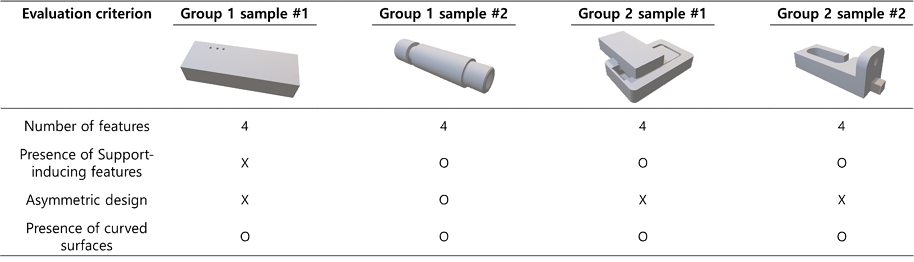
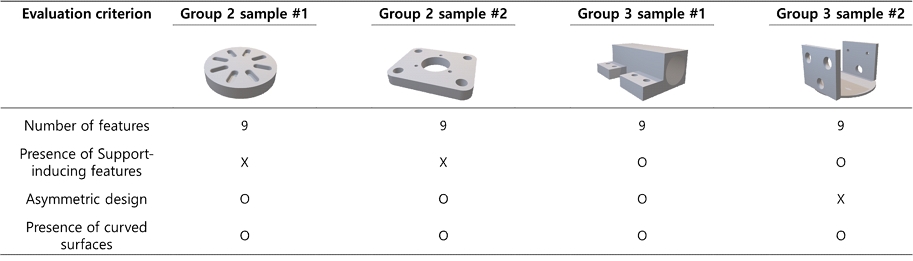
<Figure A1>은 복잡성 그룹 1과 2의 경계에 위치한 설계안 예시를 보여준다. 설계 특징의 개수는 동일하지만 서포터를 발생시킬 수 있는 설계 특징의 존재 여부와 대칭성에 따라 그룹을 구분하였다. <Figure A2>는 복잡성 그룹 2와 3의 경계 사례 예시를 보여준다. 두 그룹의 설계안들은 동일한 설계 특징 수를 가지지만, 서포터를 발생시킬 수 있는 설계 특징의 존재 여부에 따라 복잡성 그룹을 구분하였다.
Representative Boundary Cases between Complexity Group 1 and 2
Representative Boundary Cases between Complexity Group 2 and 3
임진규: 인천대학교 산업경영공학과에서 2025년 학사 학위를 취득하였다. 현재 인천대학교에서 산업경영공학과 석박사 통합과정에 재학 중이며 제품시스템 공학 연구실 대학원 연구원으로 자동화된 적층제조 특화설계 추천 프레임워크, 소프트웨어 정의 제품을 위한 영역 아키텍처 구축에 대한 연구를 수행하고 있다. 관심 연구 분야는 적층제조 특화설계, 스마트 제조, 네트워크 사이언스 및 데이터 기반의 설계 및 제조 의사결정이다.
박기정: 연세대학교 정보산업공학과에서 2010년 학사, The Pennsylvania State University 산업공학과에서 2012년 석사, 2017년 박사학위를 취득하였다. 이후 Iowa State University 산업공학과 및 공학설계센터(Center for e-Design)에서 박사 후 과정을 거쳐 2018년부터 인천대학교 산업경영공학과에 재직하고 있다. 주요 연구 분야로 적층제조 특화설계, 제품군 진화 분석 및 모델링, 제품 및 제조 시스템 복잡성 분석, 모듈러 아키텍처 설계 등이 있다.